
 Nederlands
 English
 Deutsch
 Français
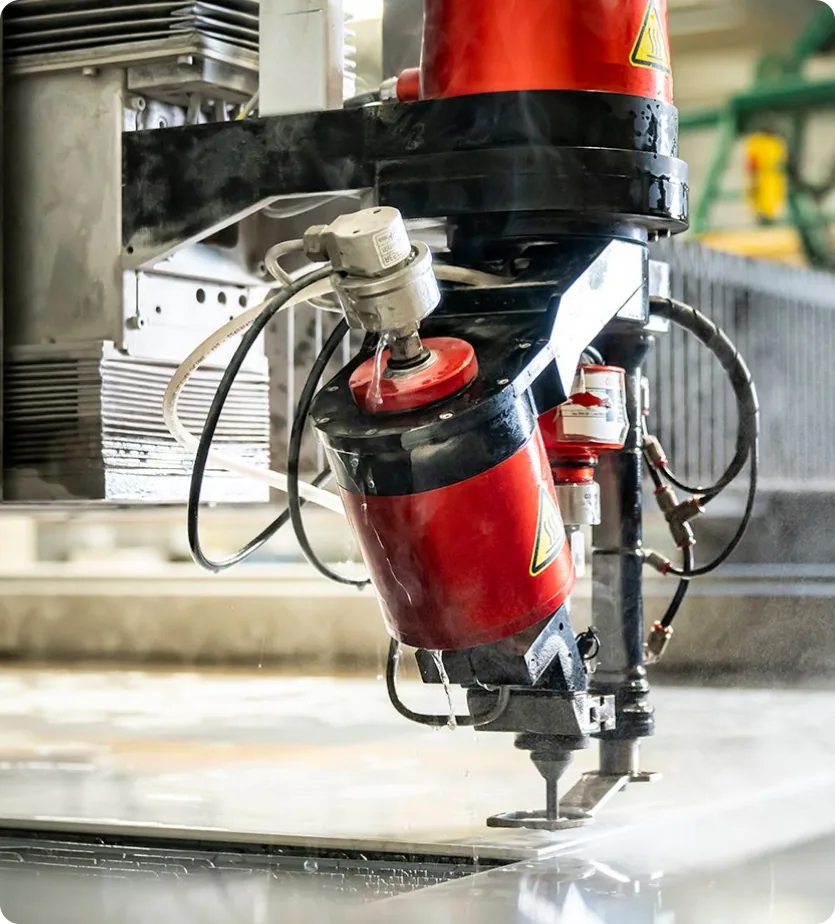
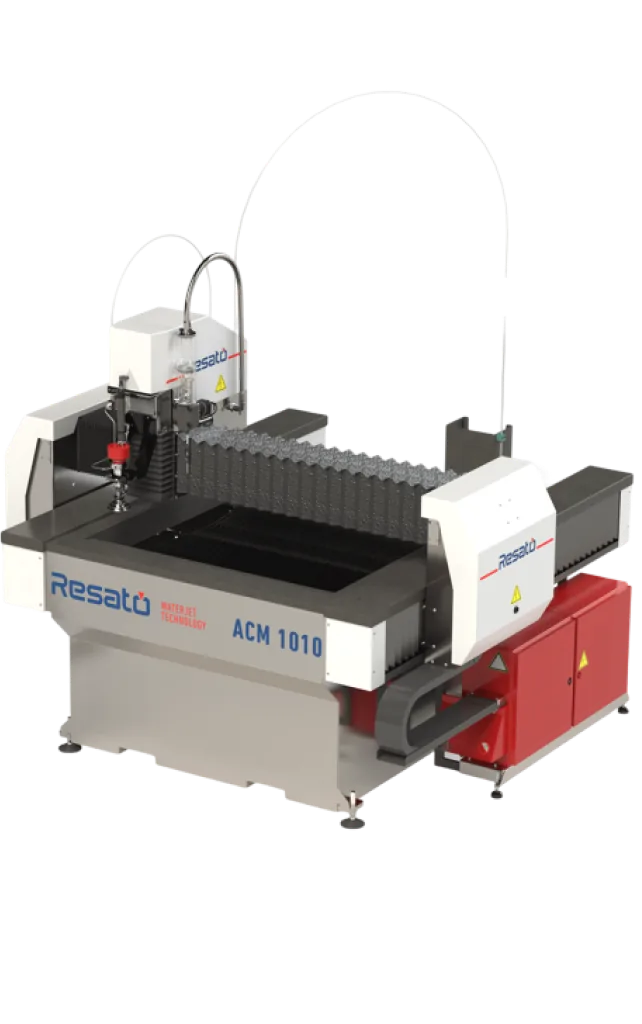

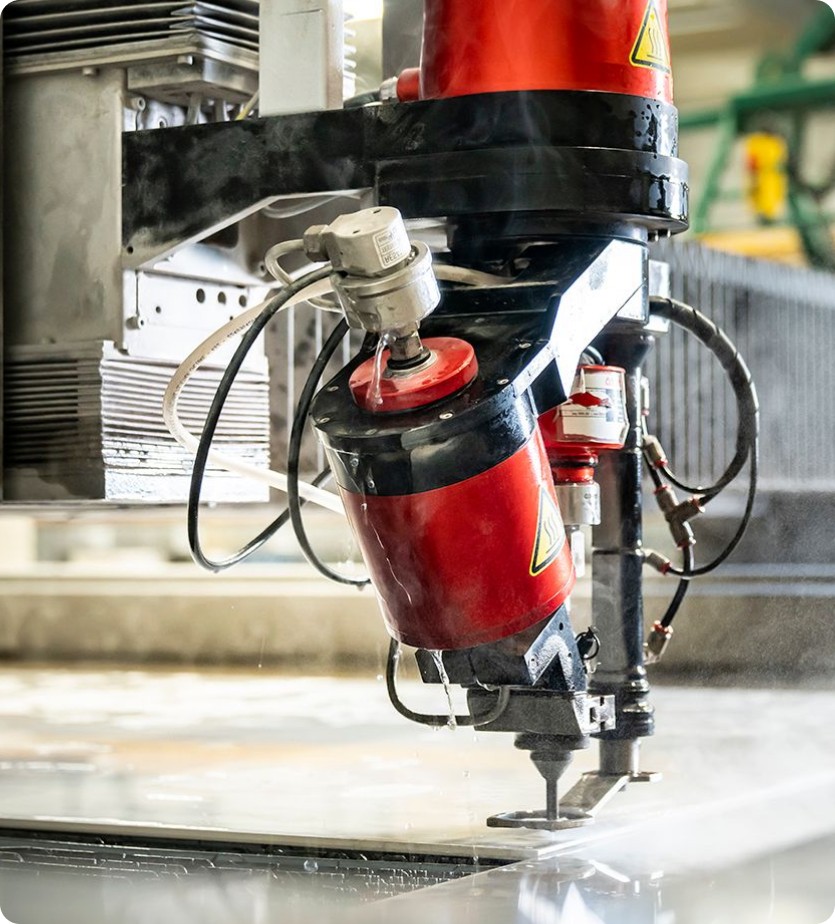
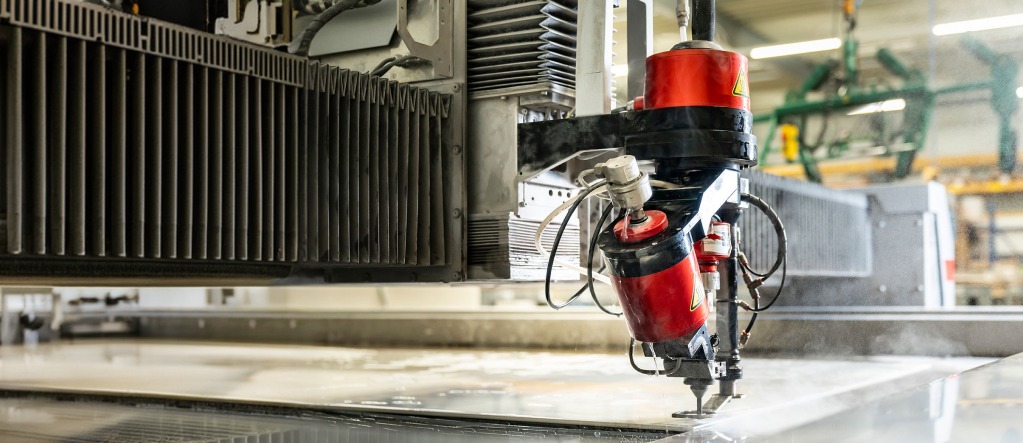
Beim Wasserstrahlschneiden geht es um eine Sache: Wasser, das unter enormen Druck gebracht wird und durch eine sehr feine Öffnung im Schneidkopf nach außen beschleunigt. Dieser Strahl schneidet durch nahezu jedes Material, ohne dass Wärme im Spiel ist. Im Folgenden gehen wir es ruhig durch: das Grundprinzip, der Unterschied zwischen Abrasivmittel und reinem Wasser, warum es ein kalter Prozess ist, was Sie damit schneiden und wie stabil es arbeitet.
Das Grundprinzip
Der Kern ist hoher Druck. In der Schneidmaschine bringt eine kräftige Pumpe Wasser auf etwa 4.000 bar. Das ist ein Druck, den man sich kaum vorstellen kann: hundertfach der Druck in einem Autoreifen. Dieses Wasser wird anschließend durch einen sehr feinen Schneidkopf gepresst. Durch diese kleine Öffnung tritt es mit extremer Geschwindigkeit aus, als dünner, gebündelter Strahl.
Dieser Strahl arbeitet rein mechanisch. Es gibt keine Flamme, keinen Laser und keinen Lichtbogen: es ist die Kraft des Wassers selbst und, bei härteren Materialien, der mitgeführten Körner, die das Material entlang der Schnittlinie abtragen. Der Schneidkopf bewegt sich über das Werkstück und folgt genau der Form, die Sie gezeichnet haben.
Was den Prozess so stabil macht, ist der Antrieb, der den Schneidkopf bewegt. Unsere Systeme arbeiten mit einem linearen, magnetischen Antrieb, der nicht verschleißt. Eine zehn Jahre alte Maschine schneidet dadurch noch genauso genau wie am ersten Tag.
Abrasivmittel oder reines Wasser
Es gibt zwei Wege, mit Wasser zu schneiden, und welchen Sie nutzen, hängt vom Material ab.
Abrasivschneiden. Bei härteren und dickeren Materialien mischen wir einen feinen Schneidsand in den Strahl, meist Granat. "Abrasivmittel" ist einfach der Fachbegriff für dieses schleifende Körnermaterial. Das Wasser beschleunigt die Körner und richtet sie aus; die Körner selbst übernehmen die eigentliche Schneidarbeit. Diese Methode nutzen Sie für Metall, Naturstein, Verbundwerkstoff und andere harte Materialien. Die Körner werden im Schneidkopf zugemischt, kurz bevor der Strahl das Werkstück trifft. Möchten Sie wissen, wie diese Abrasivmittelzufuhr funktioniert, von der Zuführung bis zur Dosierung und zur Entnahme des gebrauchten Abrasivmittels? Das erklären wir beim Abrasivmittel-Management.
Reines Wasser. Für weichere Materialien brauchen Sie diese Körner nicht. Dann schneiden wir mit reinem Wasser: Textil, Gummi, Schaumstoff, Folie und sogar Lebensmittel. Weil kein Zusatzstoff im Spiel ist, passt diese Methode auch zu den Hygieneanforderungen der Lebensmittelindustrie.
Stein geht immer mit Abrasivmittel.
Schneiden ohne Wärmeeintrag
Das ist der große Vorteil des Wasserstrahlschneidens: es kommt keine Wärme ins Material. Techniken, die mit Hitze schneiden, etwa Laser oder Plasma, erhitzen den Rand des Werkstücks. Dort entsteht eine Zone, deren Eigenschaften sich durch die Wärme verändern, die sogenannte Wärmeeinflusszone. Das Material kann dort schmelzen, sich verformen, aushärten oder reißen.
Beim Wasserstrahlschneiden passiert das nicht. Es ist ein kalter Prozess: kein Schmelzen, kein Reißen, kein Aushärten und kein Verziehen. Es gibt keine Wärmeeinflusszone: die Kristallstruktur des Materials verändert sich nicht, gerade weil es ein kalter Prozess ist. Diese Kristallstruktur ist der feste, geordnete Aufbau eines Metalls auf Mikroebene; bleibt sie intakt, behält das Material seine ursprüngliche Festigkeit und seine Eigenschaften.
Das merken Sie auch am Schnitt selbst. Sie behalten eine glatte Schnittkante, meist ohne Grate und ohne dass Nachbearbeitung nötig ist. Für Anwendungen, in denen die Materialeigenschaften zählen, von hochwertigen Legierungen bis zu Schiffsteilen aus Aluminium, ist das oft genau der Grund, sich für Wasserstrahlschneiden zu entscheiden.
Was Sie damit schneiden können
Die kurze Antwort: fast alles. Wir schneiden eine sehr breite Palette an Materialien, unter anderem:
- Metall, darunter Edelstahl, Aluminium, Kupfer und Titan
- Naturstein und Keramik
- Glas
- Verbundwerkstoff, etwa carbon- und glasfaserverstärkte Materialien
- Schaumstoff
- Gummi
- Kunststoff
- Holz
- Lebensmittel (mit reinem Wasser)
Der Prozessbereich reicht von 1 bis 200 mm Materialdicke. Das ist die Bandbreite der Technik selbst; was in Ihrer Situation genau möglich ist, hängt vom Material und von der gewählten Konfiguration ab. Möchten Sie die vollständige Liste der Materialien und die Details pro Sorte? Dann lesen Sie weiter bei was wir alles schneiden.
Wie genau ist es?
Der Prozess ist stabil und gut wiederholbar. Das kommt vom linearen Antrieb und von der feinen Abrasivmitteldosierung in Kombination mit einer streng geregelten Hochdruckpumpe. Die Positioniergenauigkeit liegt bei ±50 µm (0,05 mm), und das bleibt über die gesamte Lebensdauer der Maschine so. Achtung: das ist die Genauigkeit, mit der sich der Schneidkopf positioniert, nicht die Toleranz Ihres Endprodukts. Welche Maßhaltigkeit Sie letztlich erreichen, hängt von Material, Dicke und Geschwindigkeit ab.