
 Nederlands
 English
 Deutsch
 Français
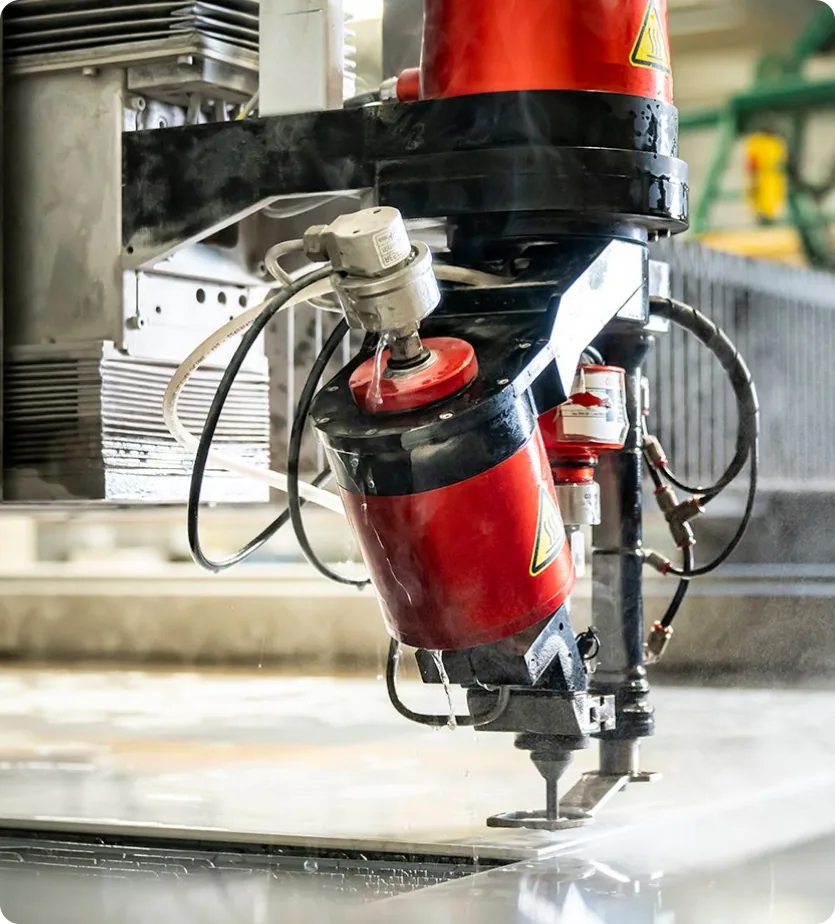
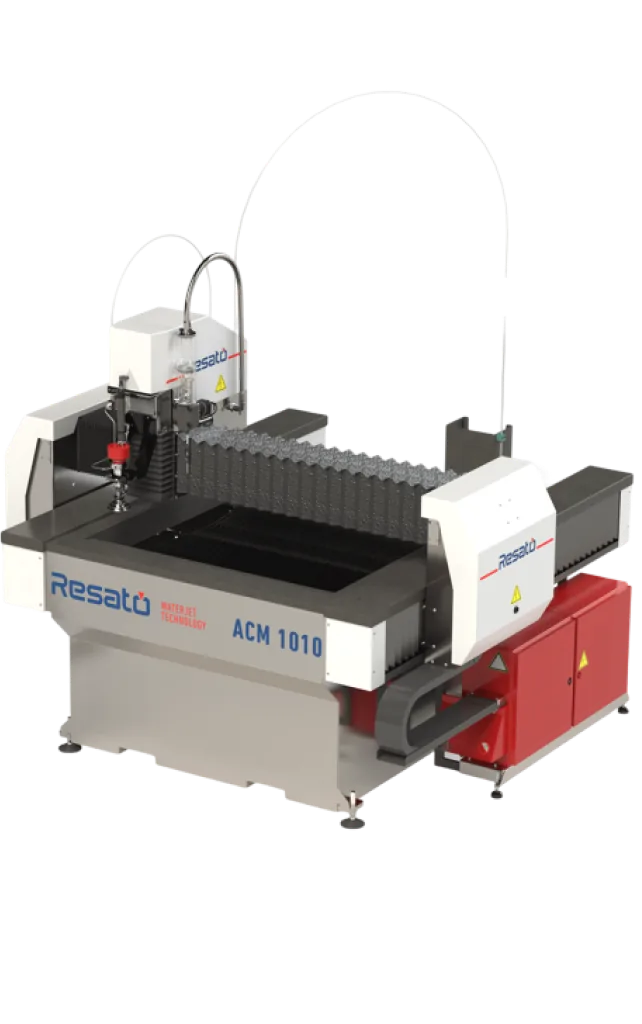

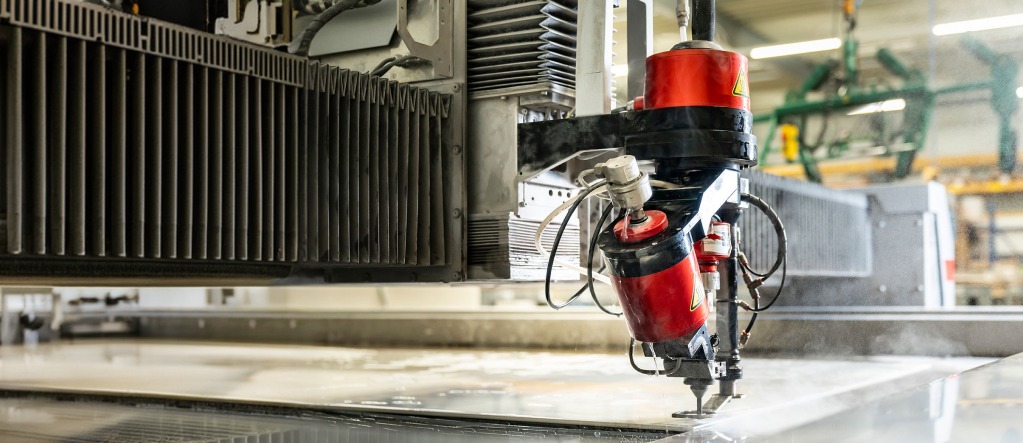
Waterstraalsnijden draait om één ding: water dat onder enorme druk wordt gebracht en door een heel fijne opening in de snijkop naar buiten versnelt. Die straal snijdt door bijna elk materiaal, zonder dat er warmte aan te pas komt. Hieronder lopen we het rustig door: het basisprincipe, het verschil tussen abrasief en puur water, waarom het een koud proces is, wat je er zoal mee snijdt en hoe stabiel het werkt.
Het basisprincipe
De kern is hoge druk. In de snijmachine brengt een krachtige pomp water op ongeveer 4.000 bar. Dat is een druk die je je nauwelijks kunt voorstellen: honderden keren de druk in een autoband. Dat water wordt vervolgens door een heel fijne snijkop geperst. Door die kleine opening komt het er met extreme snelheid uit, als een dunne, gebundelde straal.
Die straal doet het werk puur mechanisch. Er is geen vlam, geen laser en geen elektrische boog: het is de kracht van het water zelf, en bij hardere materialen de korrels die erin meebewegen, die het materiaal wegslijten op de snijlijn. De snijkop beweegt over het werkstuk en volgt exact de vorm die je hebt getekend.
Wat het proces zo stabiel maakt, is de aandrijving die de snijkop verplaatst. Onze systemen werken met een lineaire, magnetische aandrijving die niet slijt. Een machine van tien jaar oud snijdt daardoor nog even nauwkeurig als op de eerste dag.
Abrasief of puur water
Er zijn twee manieren om met water te snijden, en welke je gebruikt hangt af van het materiaal.
Abrasief snijden. Bij hardere en dikkere materialen mengen we een fijn snijzand in de straal, meestal garnet. "Abrasief" is gewoon het vakwoord voor dat schurende korrelmateriaal. Het water versnelt de korrels en richt ze; de korrels zelf doen het eigenlijke snijwerk. Deze methode gebruik je voor metaal, natuursteen, composiet en andere harde materialen. De korrels worden in de snijkop bijgemengd, vlak voordat de straal het werkstuk raakt. Wil je weten hoe die abrasief-toevoer werkt, van aanvoer tot dosering en het uithalen van gebruikt abrasief? Dat leggen we uit bij abrasiefmanagement.
Puur water. Voor zachtere materialen heb je die korrels niet nodig. Dan snijden we met alleen water: textiel, rubber, schuim, folie en zelfs voedsel. Omdat er geen enkel hulpstof aan te pas komt, past deze manier ook binnen de hygiëne-eisen van de voedingsmiddelenindustrie.
Steen gaat altijd met abrasief.
Snijden zonder warmte-inbreng
Dit is het grote voordeel van waterstraalsnijden: er komt geen warmte in het materiaal. Technieken die met hitte snijden, zoals laser of plasma, verhitten de rand van het werkstuk. Daar ontstaat een zone die van eigenschappen verandert door de warmte, de zogenoemde warmtebeïnvloede zone. Het materiaal kan er smelten, vervormen, verharden of scheuren.
Bij waterstraalsnijden gebeurt dat niet. Het is een koud proces: geen smelten, geen scheuren, geen verharden en geen kromtrekken. Er is geen heat affected zone: de kristalstructuur van het materiaal verandert niet, juist omdat het een koud proces is. Die kristalstructuur is de vaste, ordelijke opbouw van een metaal op microniveau; blijft die intact, dan behoudt het materiaal zijn oorspronkelijke sterkte en eigenschappen.
Dat merk je ook aan de snede zelf. Je houdt een gladde snijkant over, meestal zonder bramen en zonder dat nabewerking nodig is. Voor toepassingen waar de materiaaleigenschappen tellen, van hoogwaardige legeringen tot aluminium scheepsdelen, is dat vaak precies de reden om voor waterstraalsnijden te kiezen.
Wat je ermee kunt snijden
Het korte antwoord: bijna alles. We snijden een heel breed scala aan materialen, onder andere:
- Metaal, waaronder roestvast staal, aluminium, koper en titanium
- Natuursteen en keramiek
- Glas
- Composiet, zoals koolstof- en glasvezelversterkte materialen
- Foam en schuim
- Rubber
- Kunststof
- Hout
- Voedsel (met puur water)
Het procesbereik loopt van 1 tot 200 mm materiaaldikte. Dat is de bandbreedte van de techniek zelf; wat er in jouw situatie precies mogelijk is, hangt af van het materiaal en de gekozen configuratie. Wil je de volledige lijst met materialen en de details per soort? Kijk dan verder bij wat we allemaal snijden.
Hoe nauwkeurig is het?
Het proces is stabiel en goed herhaalbaar. Dat komt door de lineaire aandrijving en door de fijne abrasief-dosering in combinatie met een strak geregelde hogedrukpomp. De positioneernauwkeurigheid ligt op ±50 µm (0,05 mm), en dat blijft zo over de hele levensduur van de machine. Let op: dat is de nauwkeurigheid waarmee de snijkop zich positioneert, niet de tolerantie van je eindproduct. Wat je uiteindelijk aan maatvoering haalt, hangt af van materiaal, dikte en snelheid.