 Nederlands
 English
 Deutsch
 Français

 Schneidprobe planen
Verbundwerkstoffe schneiden ohne Delamination.
Carbon- und glasfaserverstärkte Verbundwerkstoffe sind aus Schichten aufgebaut, und genau dort liegt das Risiko: Kommt der Strahl zwischen diese Schichten, delaminiert das Bauteil. Ein Wasserstrahl schneidet kalt, die mechanischen Eigenschaften bleiben also erhalten, und mit einem vorgebohrten Startloch beginnt der Schnitt an einem sauberen Punkt. Aus der Platte schneiden und vorhandenes Material nachbearbeiten laufen über denselben Aufbau.
Wärme beeinflusst Verbundwerkstoffe. Wasser nicht.
Laser und Plasma schneiden mit Wärme, und Wärme hinterlässt eine Zone, in der sich die Eigenschaften des Materials ändern. Bei einem Strukturbauteil, das unter Last seine Festigkeit behalten muss, ist das der Unterschied zwischen einem brauchbaren Teil und Ausschuss.
Ein Wasserstrahl arbeitet mit Wasser unter hohem Druck und einem feinen Schneidsand im Strahl. Das Material wird nicht von Wärme beeinflusst: kein Verzug, keine Mikrorisse, keine Verfärbungen. Was vom Tisch kommt, behält die mechanischen Eigenschaften, die Sie brauchen.

Von Carbonfaser bis glasfaserverstärktem Kunststoff.
Wir schneiden nahezu alles, unter anderem carbon- und glasfaserverstärkte Verbundwerkstoffe und verstärkte Thermoplaste. Verbundwerkstoffe gehen immer mit Abrasiv: Der feine Schneidsand im Strahl macht die Schneidarbeit. Ob Sie ein neues Teil aus der Platte schneiden oder vorhandenes Material nachbearbeiten, der Prozess bleibt derselbe.
- Carbon- und glasfaserverstärkte Verbundwerkstoffe (CFK und GFK)
- Verstärkte Thermoplaste
- Immer mit Abrasiv, in Materialstärken von 1 bis 200 mm
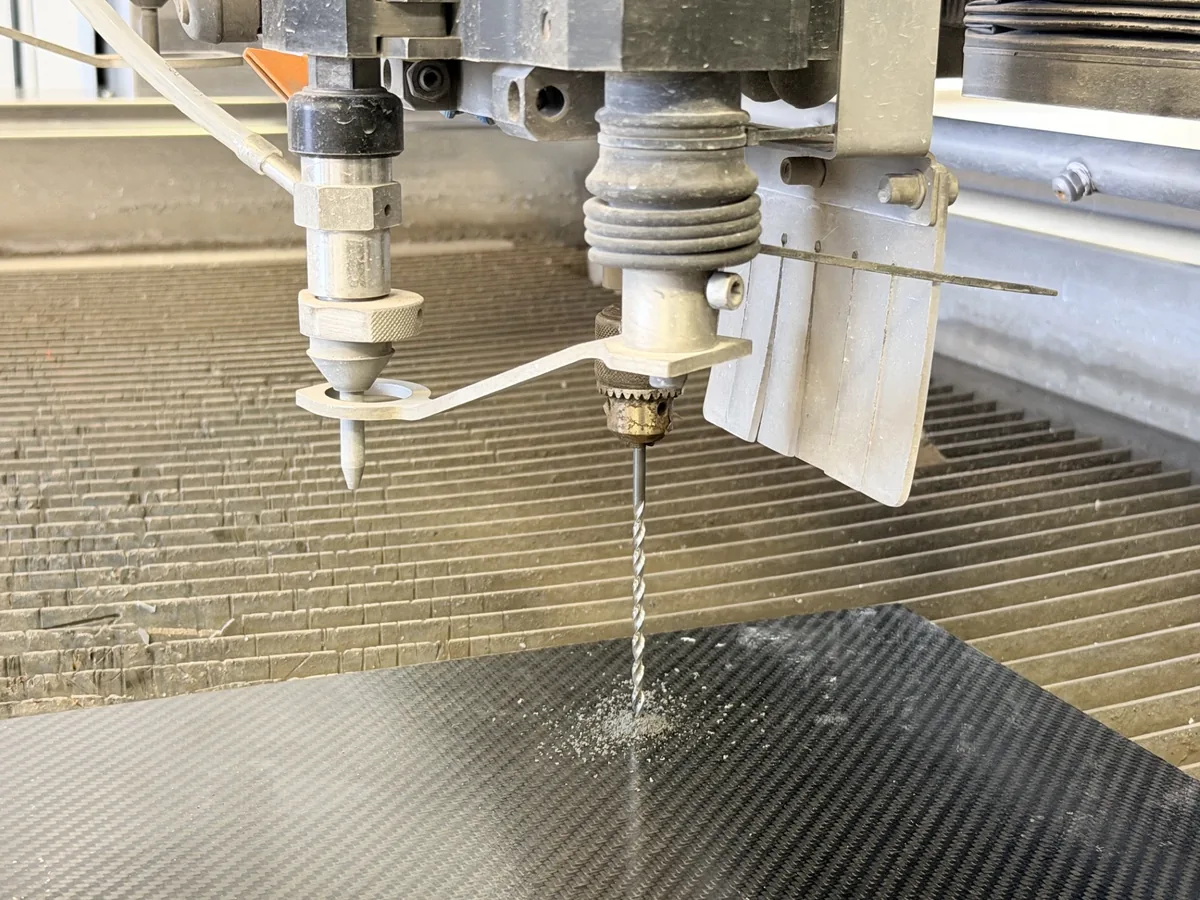
Erst bohren, dann schneiden.
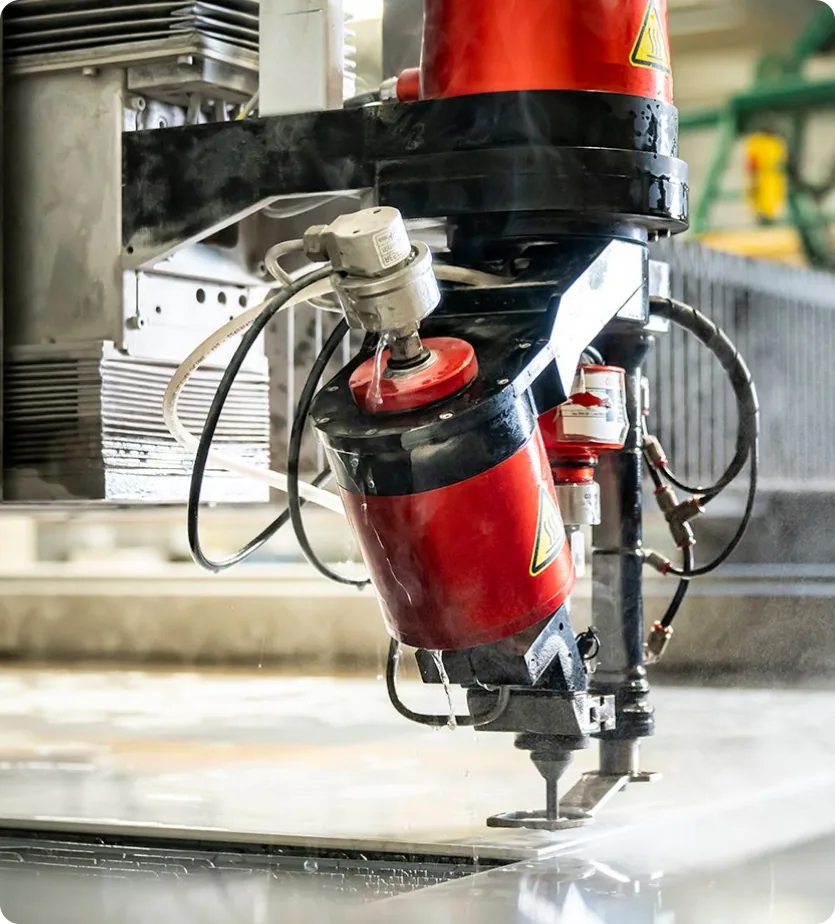
Bei geschichtetem Material ist der Beginn des Schnitts der empfindliche Moment. Muss der Strahl sich sein Loch selbst machen, kann er zwischen die Schichten geraten und Delamination verursachen. Die DR-4 ist eine optionale Bohreinheit auf dem X-Wagen, die zuerst mechanisch ein Startloch bohrt, vollständig durch das Material. Der Wasserstrahl startet aus diesem Loch und arbeitet die Kontur ab.
So beginnt jeder Schnitt an einem sauberen, vorgebohrten Punkt statt an einem vom Strahl gestochenen Loch. Die DR-4 ergänzt den Schneidkopf, sie ersetzt ihn nicht: Sie kombinieren sie mit dem 2D- oder 2.5D-Schneidkopf auf derselben Maschine.
Verbundwerkstoff, bei dem es keine zweite Chance gibt.
Am 1. April 2025 haben wir eine Wasserstrahl-Schneidmaschine an das Logistikzentrum Woensdrecht, Standort Dongen, übergeben. Seitdem bearbeitet die 982. Staffel dort Metall, Kunststoff, Verbundwerkstoff und Stahlbeton auf einem Tisch. Die Materialpalette ist breit und unvorhersehbar: Der eine Auftrag verlangt einen Verbundwerkstoff, der knapp und teuer ist, der nächste klassisches Blech.
- Branche
- Verteidigung
- Übergabe
- 1. April 2025
- Standort
- Dongen, NL
- Material
- Verbundwerkstoff, Metall, Kunststoff
Nach dem Einrichten läuft die Maschine weiter, auch wenn der Bediener etwas anderes anfängt. Für eine Werkstatt, die ihre Besetzung nicht einfach aufstocken kann, ist das keine Nebensache, sondern der Kern.

Funktioniert das auch
mit Ihrem Verbundwerkstoff?
Schicken Sie uns eine Platte oder eine Zeichnung, dann schneiden wir ein Probestück. So sehen Sie Schnitt und Kantenqualität an Ihrem eigenen Material statt an dem eines anderen. Für diese Schneidprobe berechnen wir normalerweise keine Kosten.
Möchten Sie lieber direkt persönlich mit jemandem sprechen? Dann rufen Sie uns einfach unter +31 (0)50 501 6877 an oder schick uns eine E-Mail an sales@resato-waterjet.com.