Nederlands
 English
 Deutsch
 Français

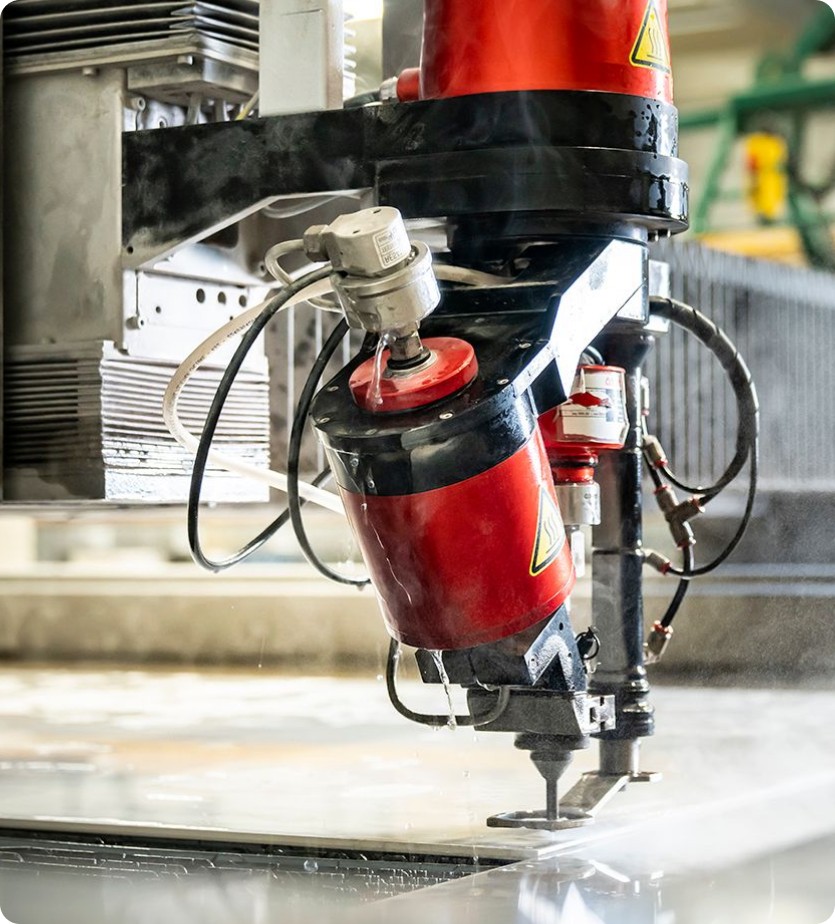
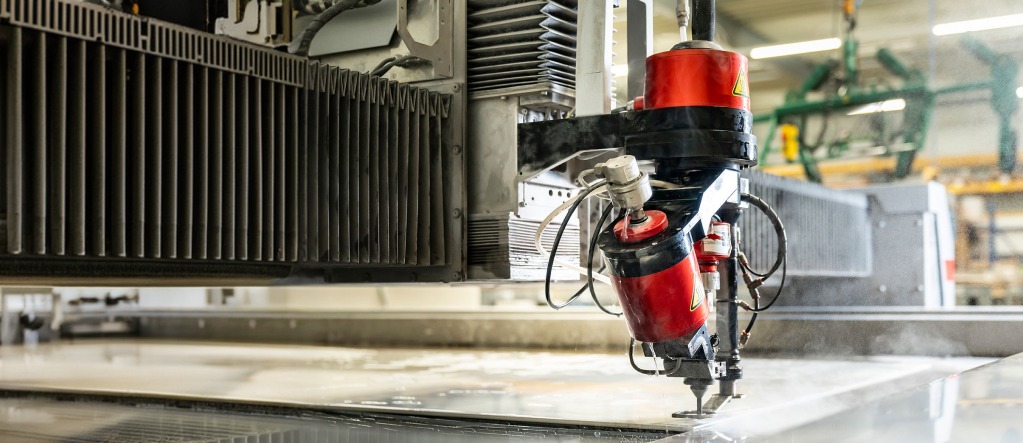
Het is de snelheid die het snijden doet, niet de druk....
We praten over het instellen van de druk voor de waterstraalmachine zodat we een snede kunnen maken, maar uiteindelijk is het de snelheid van het water met of zonder een abrasief dat echt het snijwerk doet. De formule voor kinetische energie : KE = ½ mv2 waarbij m = massa in kg en V = snelheid in m/s, is de basisformule die bepaalt hoe we materialen snijden met een waterstraal.
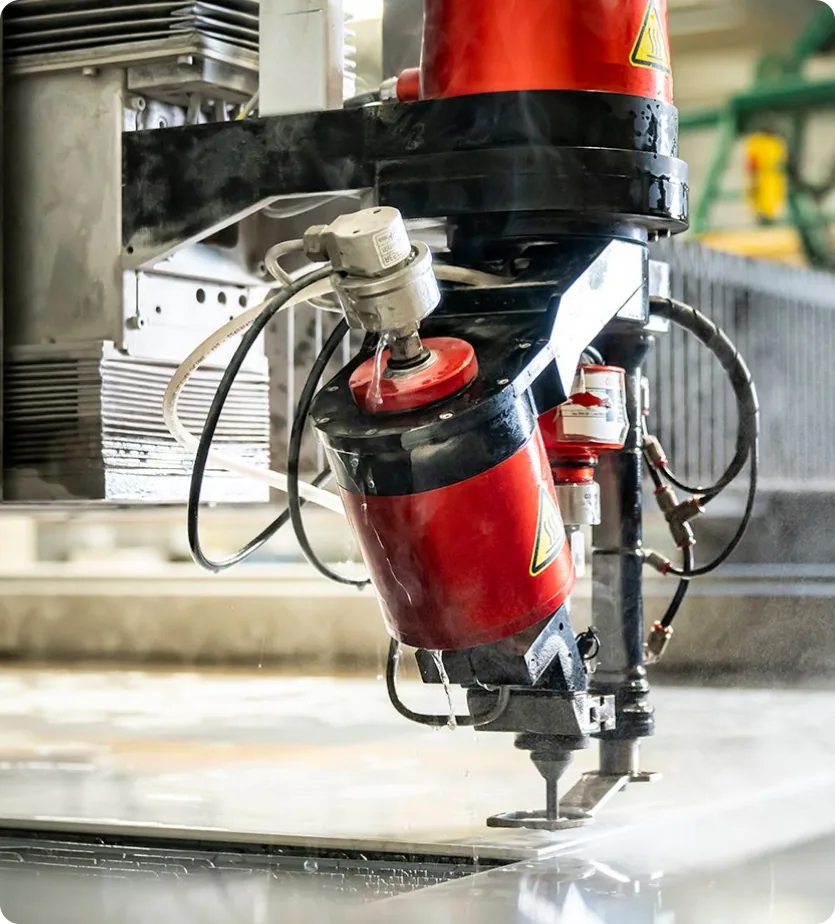
Het principe van waterstraal snijden is dat we een dunne waterstraal met hoge snelheid creëren die zijn energie concentreert op een klein gebied van het object dat we willen snijden. Door (zeer) hoge druk water te pompen en die door een zeer fijne opening van typisch 0,2 tot 0,4 mm diameter te leiden, maken wij een waterstraal met snelheden tot ongeveer 700 m/sec, meer dan twee keer de geluidssnelheid. De waterstraal wordt door de mengkamer geleid waar deze een vacuüm creëert met zijn hoge snelheid (venturi-effect) en daar is waaar we een gecontroleerde hoeveelheid abrasief toevoegen. Typisch is dit een fijn gezeefd granaat, een mijnbouwproduct, van een scherpe, natuurlijk harde steen. Alternatieven voor gedolven granaat zijn abrasief middelen die nog harder zijn, zoals aluminiumoxide. Het is met een waterstraal en het abrasief dat we snijden. Het water is de hamer en het abrasief is de beitel waarmee we elk materiaal kunnen snijden. Zelfs een diamant!
In de meeste toepassingen is 4000 bar voldoende om de vereiste hogesnelheidsstraal te creëren. Hogere drukken zijn beschikbaar, maar dat kost veel onderhoud en slijtageonderdelen, zodat dit economisch gezien zelden zinvol is. De hoge snelheid van de straal beperkt ook de mogelijkheid om het straalmiddel volledig met het water te mengen. Het water versnelt het straalmiddel met een deel van zijn eigen energie en een mengsel van water en straalmiddel wordt met een snelheid van ongeveer 600 m/s door de focusbuis geleid. De fijne waterstraal raakt het materiaal met precisie en 'boort' zich een weg door het materiaal voor de penetratiefase. Tijdens de penetratie maakt de waterstraal een kleine cirkel met een diameter van een paar mm, zodat de straal zijn energie niet verliest door terugspatten. Na het doordringen van het materiaal blijft de waterstraal de geprogrammeerde snijlijn volgen. Normaal gesproken zal de operator een penetratie net buiten de snijlijn programmeren, zodat de straal een zuivere run in de snijlijn kan maken.
Bij een druk van 4000 bar in de hogedrukpomp kan de druk die op het materiaaloppervlak inwerkt meer dan 400 N/mm² bedragen, waardoor het gebruik van gespecialiseerde materialen en regelmatig onderhoud nodig zijn om een lange levensduur en betrouwbaarheid te garanderen.
Het optimaliseren van de parameters van een waterstraal snijmachine is een delicate balans tussen druk, snelheid en voeding van abrasief. Hoewel hogere drukken kunnen leiden tot hogere straalsnelheden en snijkracht, brengen ze ook uitdagingen met zich mee zoals beperkte tijd voor het mengen van abrasief en flink hogere onderhoudskosten. Werken binnen het optimale drukbereik zorgt voor efficiënte snijprestaties en minimaliseert slijtage aan systeemcomponenten. Soms is het beter om langzamer te snijden en de machine zijn programma te laten uitvoeren in onbemande productie.
Tot slot is waterstraal snijden een bewijs van de kracht van kinetische energie, om nauwkeurige en efficiënte snijmogelijkheden voor elk materiaal te bereiken. Door de natuurkunde achter waterstraal snijden te begrijpen en systeemparameters te optimaliseren, kunnen operators het gebruiken om een breed scala aan materialen te snijden, van metalen tot steen, composieten en keramiek tot kunststoffen en rubber. Het zal een schone, braamvrije en nauwkeurige snede opleveren, klaar voor gebruik.